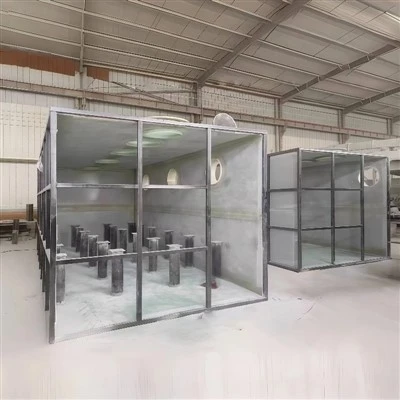
Sköpun á-afkastamiklu FRP (Fiber-Reinforced Polymer) mót felur í sér alhliða ferlikeðju sem spannar allt frá hönnun og efnisvali til framleiðslutækni. Tökum framleiðsluvinnuflæði sérhæfðs FRP mótaframleiðanda sem dæmi:
1. Kröfugreining og hönnunarfasi: Framleiðandinn byrjar á því að taka þátt í -djúpu samráði við viðskiptavininn til að skilgreina lykilbreytur, eins og fyrirhugaða notkun mótsins (td fjöldaframleiðslu á móti lítilli-sérstillingu lotu), kröfur um víddarnákvæmni og einkunnir fyrir hita- og þrýstingsþol. Til dæmis verða mót sem eru sérsniðin fyrir lækningatæki að uppfylla staðla fyrir dauðhreinsað umhverfi, en mót fyrir byggingarskreytingar krefjast vandlega íhugunar varðandi áreiðanleika endurgerð yfirborðsáferðar. Hönnunarteymið notar CAD hugbúnað til að búa til þrívíddarlíkön og notar CAE uppgerð til að greina streitudreifingu moldsins og hámarkar þannig burðarvirki þess til að koma í veg fyrir aflögun.
2. Efnisval og fínstilling formúlu: Byggt á notkunarskilyrðum mótsins eru viðeigandi plastefnisgerðir-svo sem ómettað pólýesterplastefni fyrir stofu-hitaþurrkun eða epoxýplastefni fyrir há-hitaumhverfi-og trefjaglerforskriftir valdar (t.d. hakkaðar þræðir til að auka sterka trefjastyrk til að auka stöðuga trefjastyrk). Einn framleiðandi, sem þróaði mót fyrir háhraða lestaríhluti, tókst að draga úr rýrnunarhraða mótsins úr 0,3% iðnaðarstaðli niður í 0,1% með því að stilla nákvæmlega hlutfallið úr plastefni-til-trefja og bætti þannig samkvæmni vörunnar verulega.
3. Framleiðsluferli myglusveppa: Almennar framleiðsluaðferðir fela í sér handupplagningu-, úða- og lofttæmandi innrennslismótun. Handuppsetning- hentar fyrir litla-lotuframleiðslu og mót með einföldum uppbyggingu; þó að það sé -hagkvæmt, býður það upp á takmarkaða nákvæmni. Spray-up felur í sér að blanda plastefni og trefjum með vélrænni úðabyssu, sem eykur skilvirkni um meira en 30%. Tómarúm innrennslismótun notar undirþrýsting til að tryggja samræmda gegndreypingu plastefnis í gegnum trefjalögin, sem gerir þykktarstýringu kleift með 0,05 mm nákvæmni; þessi aðferð er oft notuð fyrir mót fyrir líkamsplötur fyrir bíla. Eftir að hafa kynnt innfluttan þýskan búnað, minnkaði einn FRP-mótaframleiðandi með góðum árangri moldframleiðsluferil sinn úr 15 dögum í 7 daga, en lækkaði samtímis gallahlutfallið úr 8% í minna en 2%.
4. Eftir-Mótunarvinnsla og skoðun: Eftir mótun fara mótin í gegnum ýmsa yfirborðsmeðferð-eins og slípun, fægja og málningu. Að auki þurfa ákveðin nákvæmnismót að sannprófa með leysisskönnun. Framleiðandi hefur útbúið aðstöðu sína með hnitamælavél (CMM) sem getur sannreynt færibreytur eins og flatleika móts og hornrétt, þannig að tryggt sé að víddarfrávik hvers móts fari ekki yfir ±0,05 mm-uppfyllir staðla fyrir geimferðastig-.