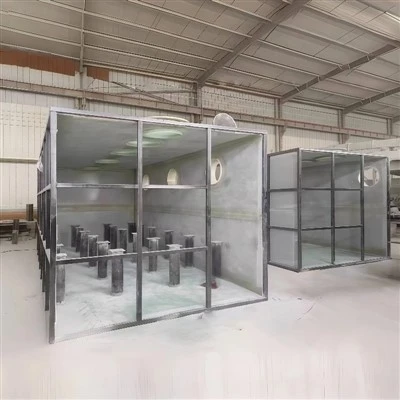
Í trefjaglermótaframleiðsluiðnaðinum hefur víddarnákvæmni bein áhrif á gæði vöru og síðari frammistöðu í notkun. Hvort sem um er að ræða bifreiðaíhluti, byggingarskreytingar eða framleiðslu iðnaðarbúnaðar geta víddarfrávik í mótum leitt til höfnunar á heilum framleiðslulotum. Í dag munum við veita nákvæma greiningu á víddarkröfum og framleiðsluforskriftum fyrir trefjaglermót.
1. Eftirlit með grunnvíddarvikmörkum
Lengd og breidd: ±0,5 mm (á við um staðlaðar vörur)
Hæð og dýpt: ±0,3 mm (á við um mót sem krefjast mikillar nákvæmni)
Bogaradíus: ±0,2 mm (Karfst strangrar stjórnunar fyrir hluta með flókið bogið yfirborð)
Með því að taka bílahlutaframleiðanda í Shijiazhuang sem dæmi: fyrir sérsmíðuð-stuðaramót úr trefjagleri, staðfesti sannprófun með hnitamælavél (CMM) að öllum mikilvægum víddum var haldið innan ±0,4 mm fráviks, og jók þar með flutningshlutfall vörunnar í 99,2%.
2. Hönnunarreglur byggingarvíddar
Rýrnunarheimild: Trefjagler rýrnar um það bil 5%–8% eftir að það hefur verið þurrkað; því verður að fella inn jöfnunaruppbót á hönnunarstigi.
Nákvæmni aðskilnaðarlínu: Flatnessskekkjan á yfirborði moldskilnings verður að vera minni en eða jafnt og 0,1 mm/m til að koma í veg fyrir að efni flæði yfir og blikki.
Einsleitni veggþykktar: Fyrir flókna hluta verður að stjórna breytingum á veggþykkt innan ±10% til að koma í veg fyrir aflögun meðan á herðingu stendur.
3. Kröfur um sérstakar umsóknarsviðsmyndir
Byggingarskreytingarmót: Verða að vera í samræmi við GB/T 18353-2012 staðalinn, með skekkjuskekkjum takmarkaðar við Minna en eða jafnt og 0,5 mm.
Mót fyrir vindmyllur: Lengdarvikið verður að vera minna en eða jafnt og ±1 mm og heildarfrávik beinlínis verður að vera minna en eða jafnt og 0,3 mm/m.
Mót fyrir lækningatæki: Grófleiki yfirborðs verður að uppfylla Ra Minna en eða jafnt og 0,8 μm og víddarvikmörk verða að vera í samræmi við ISO 13485 staðalinn.
4. Gæðatryggingarráðstafanir í framleiðsluferli
CNC vinnsla: Notkun 5-ása samtímis vinnslustöðva til að tryggja nákvæmni flókinna bogadregna yfirborðs.
Hitastýring myglusvepps: Í ljósi þess að hitastigið er umtalsvert á Shijiazhuang svæðinu verða mót að innihalda hlunnindi til að jafna upp varmaþenslu og samdrætti.
Sannprófun á myglu: Ný mót þurfa að lágmarki þrjár prufukeyrslur, með víddarfrávik leiðrétt eftir hverja prufu.
5. Lausnir fyrir algeng víddarvandamál
| Tegund útgáfu|Orsök|Lausn
| Mál út-af-Spec|Rangur útreikningur á rýrnunarhraða myglu|Fínstilltu plastefnissamsetninguna; auka innihald hertingarhraðalsins.
| Misskipting aðskilnaðarlínu|Frávik uppsetningar móts|Notaðu leysistillingarbúnað til að kvarða uppsetningarpunkta.
| Ójöfn veggþykkt|Óstöðugur stuðningur við kjarnamót|Settu inn 3D-prentað staðsetningarbúnað.
6. Samantekt
Málstýring í trefjaglermótaframleiðslu er kerfisbundið verkfræðilegt ferli sem krefst strangs eftirlits yfir öllu verkflæðinu-frá hönnun, efnisvali og vinnslu til lokaskoðunar.